
消费质量报全媒体记者 李静玮
清晨六点,成都街头的奶站亮起暖黄的灯。配送员从冷链车厢里搬下一箱箱盒装的鲜牛奶,盒身上“24小时”的字样格外醒目——从生产上架到销售下架,这盒牛奶的全程不超过24小时。
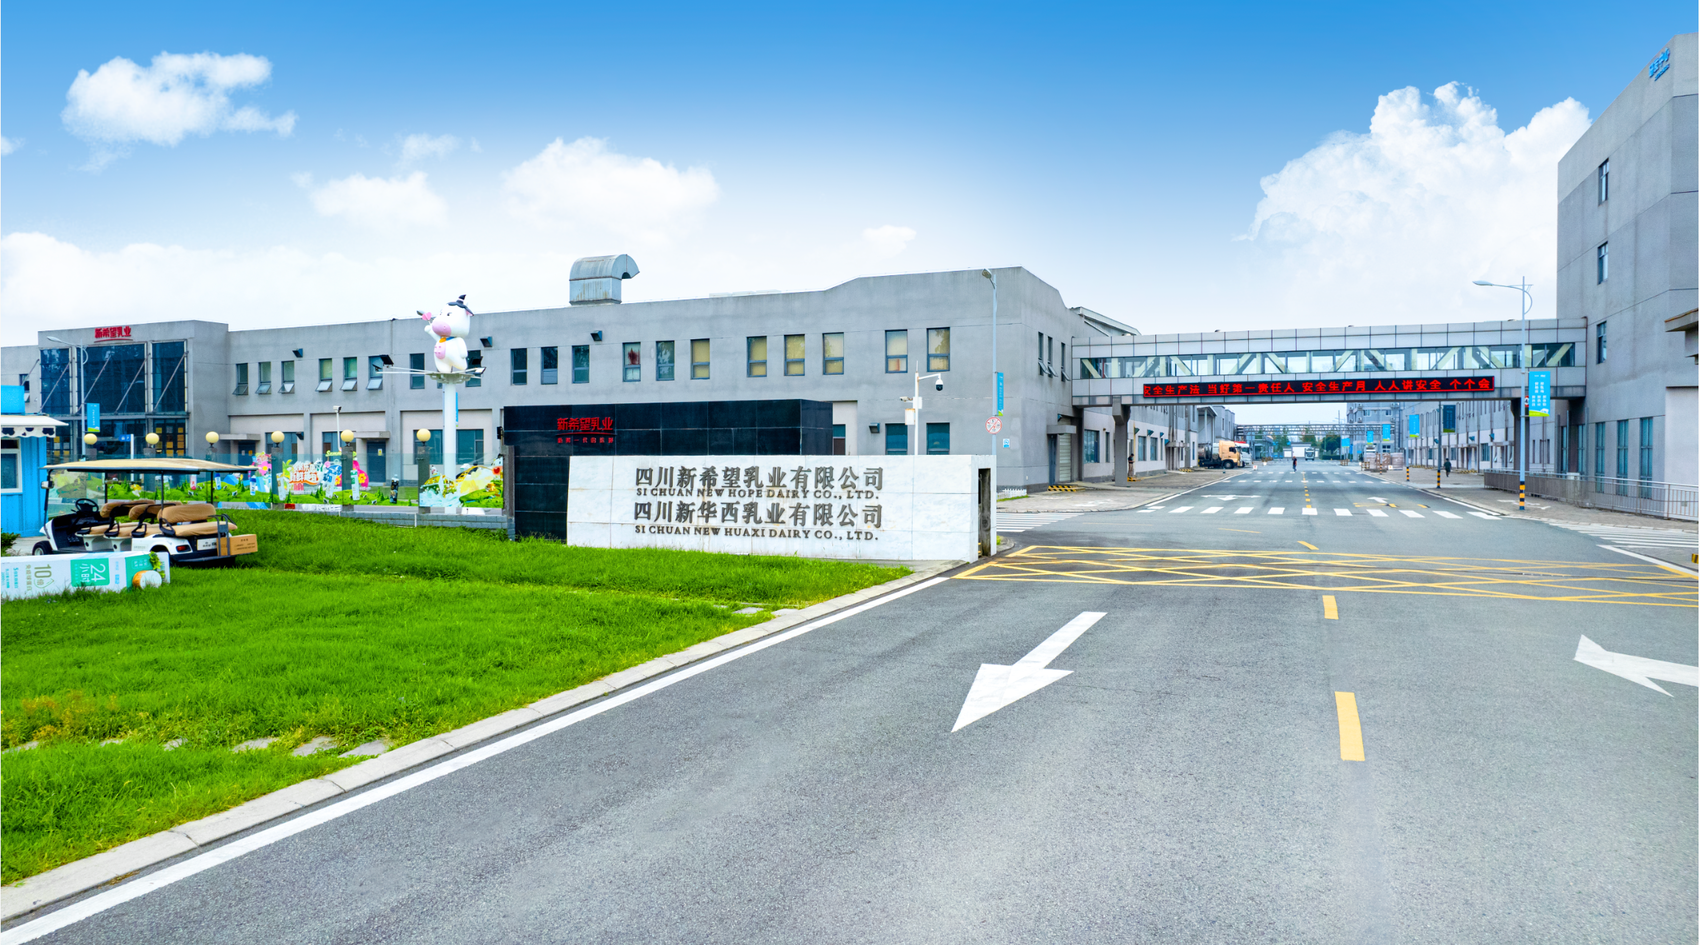
新希望华西
这盒“抢时间”的牛奶,是来自四川新华西乳业有限公司(以下简称新希望华西)的新希望(华西)娟姗24小时鲜牛奶。今年,它获得了“天府名品”品牌标识授权。
一份新鲜,从牧场开始“抢时间”
做好一杯鲜奶,从牧场挤奶的那一刻起就进入了倒计时。
在新希望华西,鲜牛奶的奶源来自工厂150公里范围内的生态牧场。原奶挤出后,迅速冷却至2至6摄氏度,全程冷链运输,两小时内就能抵达位于成都市郫都区的工厂。
真正让产品有新鲜辨识度的,是“24小时”的时限,产品从上架至销售下架全程不超过24小时。对消费者来说,这意味着买回家的每一盒新希望华西的24小时鲜奶,都是新鲜的。
为了守住这个“新鲜约定”,新希望华西建立了一套“308”供应机制:生产前3小时收集市场订单,零点开始灌装,早上8点前送到终端。城市还没完全苏醒,冷链车已经穿行在路上,把新鲜送往社区、商超和千家万户。
一杯鲜奶的“鲜”不仅是时效上的“新鲜”,更是营养中的“鲜活”。
“72摄氏度,15秒!”新希望华西副总经理(工厂负责人)张宗元介绍,这是对包括娟姗24小时鲜牛奶在内的多款鲜奶产品进行“巴氏杀菌”的温度和时间。72摄氏度是行业进行巴氏杀菌的最低温度,再搭配RO反渗透膜过滤技术,能够最大程度保障鲜奶的营养与品质。
一份安心,藏在看不见的地方
鲜奶好不好,口感能尝出来。好喝、新鲜的背后,离不开默默发力的“质量硬实力”。
让消费者安心喝鲜奶,工厂必须与时俱进。近年来,新希望华西将数字化深度融入质量管理与创新,搭建起覆盖奶源、采购、生产、检验、销售、物流全流程的食品安全管控体系。
在中央控制室,工作人员通过电脑操作,便能实现对车间的自动化管控;检验数据由检验仪器自动上传系统,实时判定是否合格;食品安全风险监察任务通过手机端实现“日管控、周排查、月调度”,系统自动预警、追溯问题。
除此之外,每一批牛奶都有自己的“档案”,消费者扫描包装上的二维码,就能看到该产品生产和出厂的关键信息。
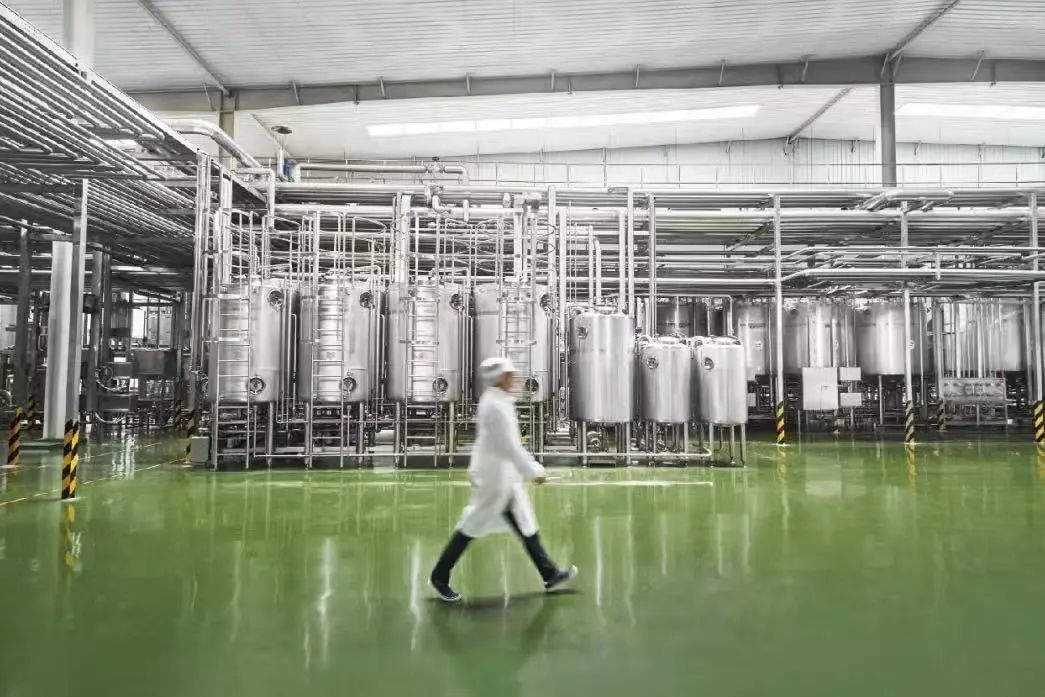
新希望华西的牛奶生产线
为了让标准更严,新希望华西还创新搭建了“国家标准<内控标准<精准内控标准”三级体系,并将400多项标准、1.36万余种标准化检验模板嵌入生产检测流程,成为产品质量的“守门人”。
这些消费者看不见的工作,最终都变成了餐桌上看得见的安心。
一份荣誉,沉淀品牌向新的力量
近年来,成都市市场监管局和郫都区市场监管局围绕品牌建设和质量提升,建立优质企业梯度培育机制,通过政策宣讲、申报指导、质量诊断、标准辅导等方式,为企业提供“一对一”服务;同时搭建政企沟通桥梁,及时回应企业在标准执行、质量管理和品牌创建中的需求,帮助企业找差距、补短板、强优势。
从24小时黄金鲜牛乳,到活润多维营养晶球风味发酵乳,再到娟姗24小时鲜牛奶。在成都市场监管部门的精准培育下,截至目前,新希望华西已有三款产品获得“天府名品”品牌标识授权。
三款产品接连入选,既是对企业坚持品质立企的认可,也见证着这个陪伴四川消费者近六十年的老品牌,在品质坚守中焕发新的活力。
荣誉不是终点,而是新的起点。“我们将把‘天府名品’的荣誉转化为更高标准,持续完善从牧场到餐桌的全链条质量管控体系,强化奶源建设、生产管理、冷链配送和风险追溯,让每一份产品都经得起消费者的检验。”新希望华西相关负责人表示。
延伸阅读
什么是RO膜反渗透法?
RO膜反渗透法是利用外部压力驱动溶剂逆向渗透的膜分离技术。其突破自然渗透方向,通过加压使水从高浓度溶液向低浓度溶液流动。RO膜孔径仅为头发丝的百万分之一(约0.1纳米),可截留细菌、病毒及重金属离子(细菌体积是其孔径的5000倍),实现水分子与溶质的高效分离。该技术被喻为“体外人工肾脏”。据百度百科
【未经授权,严禁转载!联系电话028-86968276】